产品和解决方案
为全球客户提供电池智能制造整体解决方案与服务
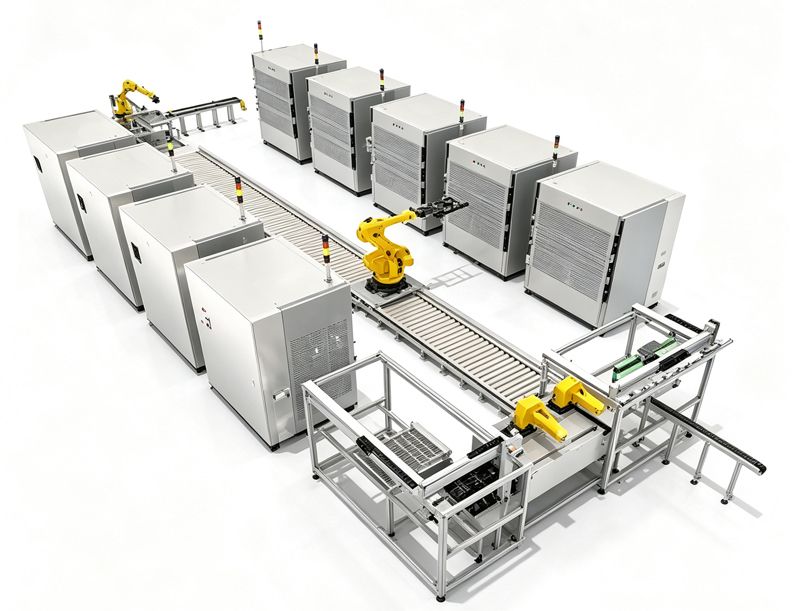
目前,锂电池干燥应用产品自第一代单/多层腔体的单体式干燥炉发展到高速高真空全自动锂电池干燥线。应用于方壳电池Baking工序的高速线,大大提高了产能上限,最高可达60PPM。
干燥线介绍:
一、降低能耗:
1. 通过对发热膜内部发热丝布局和形状的改变,以及配合PID控温的调整,实现将能耗降低,功 率密度由原来的1.2W/CM²降低为现在的0.4W/ CM²,功率能耗比传统发热夹具降低一半,单台炉
子年度的能耗节约22万 人民币(工业用电取1元/KWH)
2. 在空载极限补偿低功率板PID参数的情况下:
顶部最大温差 :0.40℃,中部最大温差:0.40℃ 底部最大温差:0.90℃
3. 空载温度均匀性:±2℃,真空泄露率低:≤10pa*L/s
二、粉尘控制:
干燥炉Particle 控制设计
1. 每台炉子氮气/干燥压缩气接入口处增加双重过滤装置, 第一层过滤精度≤15μm,第二层 过滤精度≤5um。。
2. 真空泵管道具备粉尘过滤,避免粉尘进入真空泵,具备冷却水过滤防止真空泵冷却管路堵塞。
3. 治具定位采用非金属 PPS 定位套,避免金属摩擦。
调度自动化系统Particle 控制设计
1. 来料物流线与电池接触导向部分为包胶轴承
2. 夹爪等与电芯接触部分采用 POM 或 橡胶类等非金属材质
3. 所有相对滑动零部件采用导轨或气缸连接,无滑动摩擦且全部设计有集尘罩
4. 柔性夹爪弹簧加装非金属隔套。
冷却系统Particle 控制设计
1. 冷风采用干燥房内风循环
2. 风道内配置过滤网
三、设备高柔性兼容性
设备可以兼容生产市面所有动力/储能电池的水份干燥:
四、干燥调度系统稳定性及兼容性
(1) 自主研发调度系统经历2019-2022年使用更新到V3.0版,系统使用超过300条线体,线体工 序功能无产生任何事故
(市面上面主要还是之前开发的V1.0为主,软件存在bug及不稳定性较大,问题较多)
(2) 人机智能交互,设备报警界面会有对应处理方案提示。
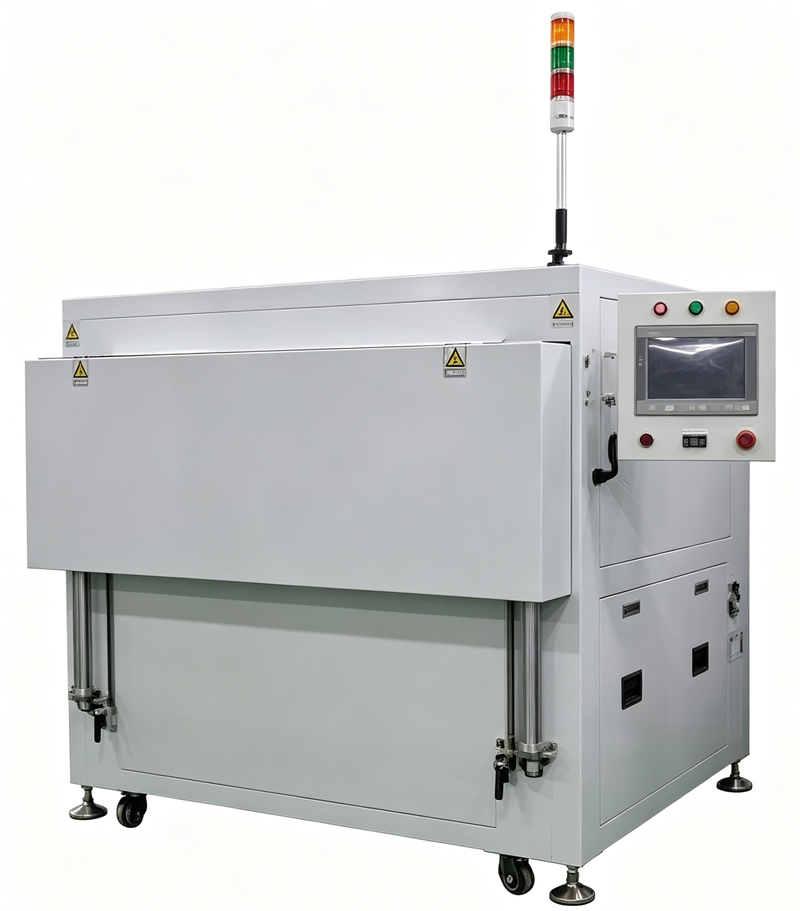
▲第一代单体式单层/多层高效干燥炉
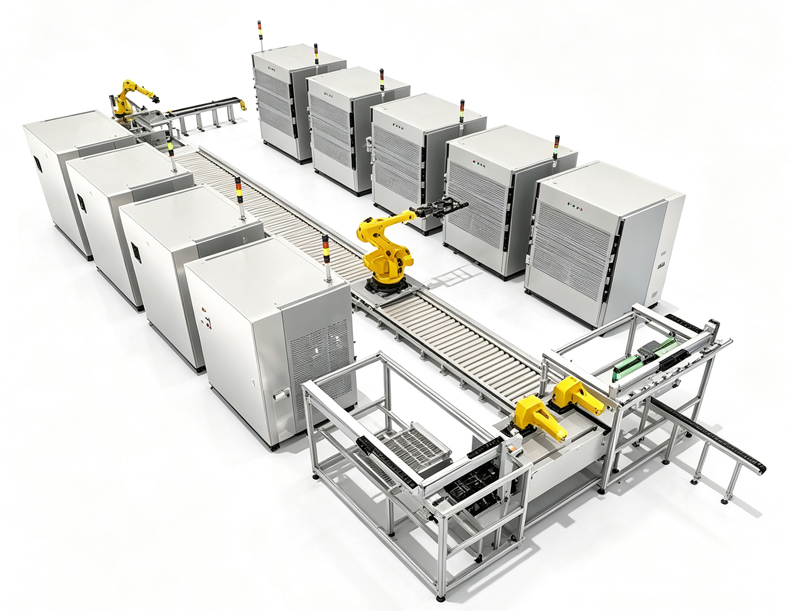
▲第二代单体式智能自动线
版权所有 © 2024 深圳市大族锂电智能装备股份有限公司 | 粤ICP备2022101647号